Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-28 Origen: Sitio
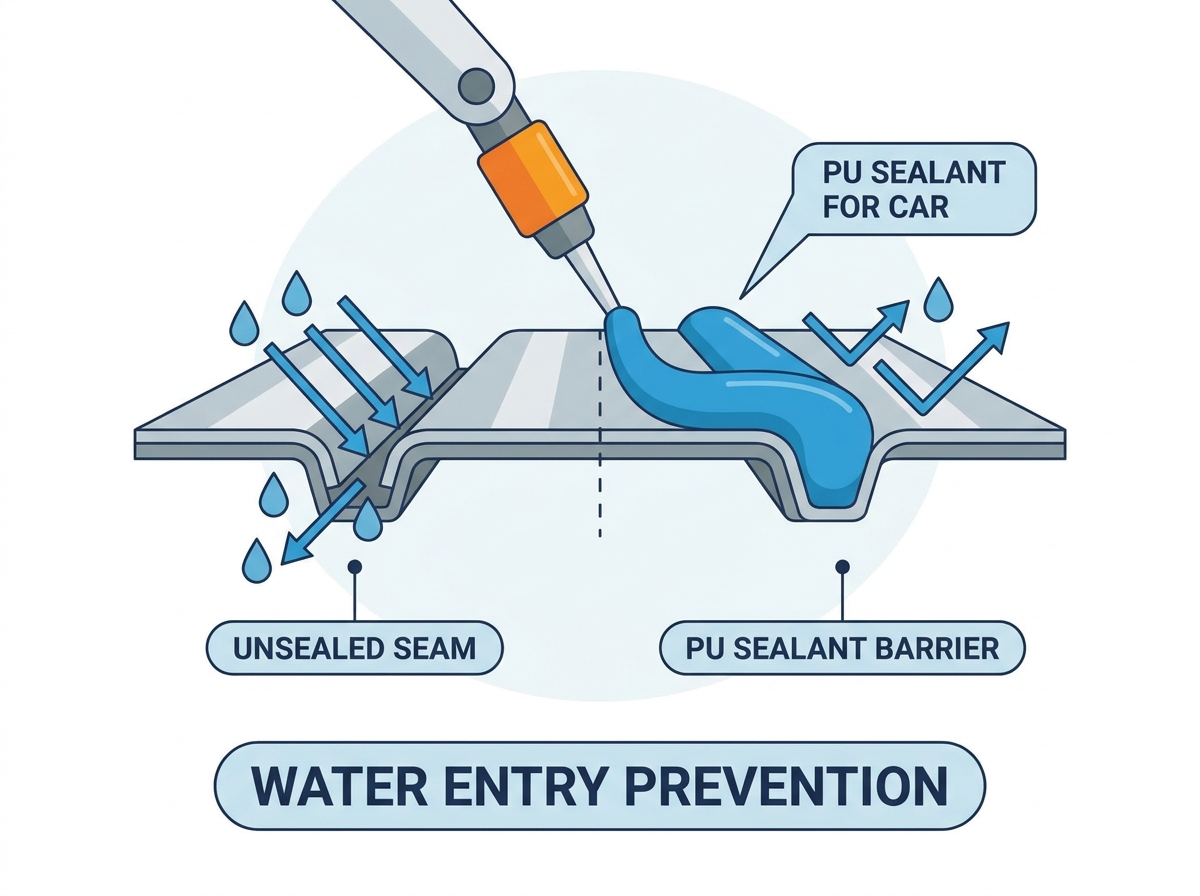
La intrusión de agua, polvo y gases de escape en las uniones de la carrocería de los automóviles conlleva costos estructurales y financieros compuestos. La humedad no controlada provoca oxidación oculta, pudrición grave del suelo y comprometer la acústica de la cabina. Las soldaduras por puntos de fábrica, las bridas soldadas por puntos y las uniones mecánicas no son inherentemente herméticas al agua ni al aire. El agua encuentra fácilmente su camino a través de estos espacios microscópicos durante las tormentas o el lavado normal de vehículos.
Las masillas para carrocería estándar, como los compuestos a base de poliéster, no resuelven este problema. Se curan formando estructuras rígidas y son muy propensos a agrietarse bajo la flexión normal del chasis. Peor aún, estos rellenos pueden absorber activamente la humedad, acelerando la degradación del metal debajo de la superficie. Es necesario seleccionar la barrera química correcta para realizar reparaciones duraderas equivalentes a las del OEM.
Los selladores de poliuretano sirven como estándar de la industria para cerrar estas brechas vulnerables. Amortiguan las vibraciones, proporcionan soporte estructural y crean una barrera permanente y flexible contra la humedad. Utilizando una alta calidad El sellador de PU para aplicaciones de automóviles garantiza la integridad estructural a largo plazo y restaura el vehículo a las especificaciones de fábrica.
Los selladores de poliuretano curan a través de la humedad ambiental para formar una barrera elastomérica permanente que se flexiona con el movimiento del chasis sin romper la adhesión.
La preparación adecuada del metal (aplicación de imprimación epoxi antes del sellado) es un requisito previo no negociable para prevenir la corrosión del subsellador y la acumulación de suciedad.
La consistencia de la aplicación (aplicable con brocha, pulverizable o extruible) debe coincidir con la ubicación específica de la costura y los requisitos de textura de fábrica.
A diferencia de la silicona, los selladores de solapa para vehículos recreativos o los rellenos de carrocería estándar, los selladores de PU para automóviles se pueden pintar por completo y están diseñados específicamente para entornos de talleres de pintura profesionales.
La acción capilar atrae activamente el agua hacia espacios reducidos. El agua no descansa simplemente sobre la superficie de un panel superpuesto. La tensión superficial lo arrastra profundamente hacia los microespacios de las soldaduras de pellizco no selladas. La sal del camino, el polvo y los desechos microscópicos siguen el camino del agua. Esta mezcla corrosiva queda atrapada dentro de las juntas metálicas. La corrosión galvánica comienza silenciosamente y corroe el acero de la fábrica mucho antes de que aparezcan burbujas de óxido en la pintura exterior.
Considere un reemplazo estándar del paso de rueda trasera. El técnico suelda por puntos el nuevo panel lateral a la timonera interior. Cada punto de soldadura mantiene unida una fracción de pulgada cuadrada de metal. Los espacios entre esas soldaduras permanecen abiertos. Sin una barrera química, el agua arrojada por el neumático en rotación se abre camino hacia esa superposición.
La torsión del chasis acelera este fallo. Los vehículos giran y se flexionan constantemente sobre superficies irregulares. La expansión térmica hace que los paneles metálicos crezcan y se contraigan a diferentes ritmos según la temperatura ambiente. Las soldaduras por puntos mantienen unidos los paneles, pero las uniones mecánicas entre esas soldaduras experimentan una tensión constante. Este movimiento conduce a microseparaciones. La humedad se acumula en estos vacíos recién formados, pudriendo el acero estructural de adentro hacia afuera.
Las masillas para carrocería de poliéster se curan formando un plástico duro e inflexible. No pueden adaptarse al movimiento dinámico del chasis de un vehículo. Cuando el bastidor del vehículo se tuerce al tomar curvas o al superar baches, el relleno rígido se fractura. Estas microfisuras retienen agua inmediatamente. Debido a que la resina de poliéster es inherentemente higroscópica, atrae la humedad directamente contra el sustrato de acero desnudo, garantizando una rápida oxidación.
Los selladores de solape arquitectónicos o de grado RV presentan riesgos diferentes pero igualmente graves. Los selladores de techos autonivelantes repelen eficazmente el agua en estructuras estáticas como casas o remolques. Sin embargo, carecen de la resistencia al corte necesaria para el soporte del panel estructural en un vehículo en movimiento. Además, no pueden soportar los ciclos de horneado a alta temperatura que se utilizan en las cabinas profesionales de pintura de automóviles. El calor hace que se derritan, cambien o liberen gases. Esta desgasificación provoca graves fallas en la adhesión de la pintura, ojos de pez y capas superiores descascaradas.
El poliuretano se basa en un proceso de curado químico específico. El material reacciona directamente con la humedad atmosférica. Al exponerse al aire, los compuestos de isocianato dentro del sellador reaccionan con la humedad, provocando que las cadenas de polímero se entrecrucen. Esta reacción química transforma la pasta trabajable en un sólido impermeable parecido al caucho. La humedad ambiental dicta la velocidad de este curado, lo que hace que el control ambiental sea importante en un taller.
Esta estructura química curada resiste una degradación severa. Resiste fácilmente la exposición incidental a fluidos automotrices como aceite de motor, refrigerante de motor y líquido de frenos. También desvía los escombros de la carretera a alta velocidad sin astillarse. La exposición prolongada al agua no rompe los enlaces de uretano. Sella eficazmente tanto la humedad como el polvo corrosivo, protegiendo las vulnerables costuras metálicas que se encuentran debajo durante décadas.
Impacto ambiental en las tasas de curado del poliuretano
Entorno de tienda |
Temperatura |
Humedad relativa |
Tiempo estimado de piel sobre |
Profundidad de curado total (24 h) |
|---|---|---|---|---|
Cabina de pintura óptima |
75°F (24°C) |
50% |
30 - 45 minutos |
3 mm - 4 mm |
Tienda de invierno frío/seco |
55°F (13°C) |
20% |
90 - 120 minutos |
1mm - 2mm |
Tienda de verano caliente/húmeda |
90°F (32°C) |
80% |
15 - 20 minutos |
4mm - 5mm |
El módulo de elasticidad define cómo un sellador se estira y se recupera bajo carga. El alto alargamiento antes de la rotura es una métrica requerida para aplicaciones automotrices. Permite que el material curado proporcione soporte estructural a los paneles superpuestos. El sellador se estira a medida que el chasis se flexiona, absorbiendo la energía cinética y evitando que la unión adhesiva se rompa bajo tensión.
Más allá de la protección contra la humedad, el poliuretano proporciona enormes beneficios secundarios. Ofrece una excelente amortiguación acústica. Gruesas gotas de uretano aíslan la cabina, reduciendo significativamente la transmisión del ruido de la carretera y la vibración del panel. También bloquea los gases de escape peligrosos. El sellado de las cavidades huecas de la carrocería y de las juntas del piso evita que el monóxido de carbono y otros gases nocivos migren al compartimiento de pasajeros.
Elegir la viscosidad adecuada garantiza una reparación correcta en fábrica y determina la apariencia final de la costura. Debe hacer coincidir el material con la ubicación específica del vehículo.
Extruible/de cuerpo pesado: estas fórmulas funcionan mejor para llenar espacios grandes. Los técnicos los utilizan en rieles de goteo, zanjas de techo y uniones de maleteros. Proporcionan un cordón grueso que no se hunde y permanece exactamente donde se aplica sin correr por las superficies verticales.
Cepillable: Estas fórmulas replican las costuras cepilladas de fábrica. Encontrará estas texturas específicas en pisos interiores, juntas de cortafuegos y torres de puntal. Un cepillo de nailon rígido manipula fácilmente el material antes de que se pele, dejando pinceladas distintas que coinciden con la estética del OEM.
Rociable: Estas fórmulas combinan con los acabados texturizados OEM. Los pasos de rueda, los paneles de balancines y los trenes de rodaje requieren esta aplicación. Utilizando una pistola neumática especializada, la textura rociada protege contra los escombros de la carretera de alto impacto y al mismo tiempo iguala la apariencia insonorizante original de fábrica.
Replicar una costura cepillada de fábrica requiere una técnica específica. Primero, coloque una gota mediana de material extruible. Sellador de PU para juntas de automóviles directamente sobre la imprimación. Luego, sumerja un cepillo sellador de costuras de cerdas duras en una pequeña cantidad de reductor de uretano. Arrastra el pincel a través de la cuenta con un movimiento continuo. No trabaje demasiado el material. El reductor evita que el uretano se adhiera a las cerdas y deja estrías profundas al estilo de fábrica.
Evaluando un El sellador de costuras de carrocerías de automóviles requiere comprender su programa de curado. El tiempo de 'piel' dicta cuándo la superficie está libre de pegajosidad y lista para un manejo ligero. El tiempo de curado completo indica cuando el material se ha reticulado completamente en toda su profundidad. Este cronograma afecta directamente el rendimiento del taller de pintura, los tiempos de respuesta de los vehículos y la eficiencia laboral general.
Los flujos de trabajo de colisión modernos exigen la posibilidad de pintar húmedo sobre húmedo. Los técnicos deben aplicar la capa base poco después de que el sellador se haya endurecido. Los días de espera para una curación completa ralentizan la producción de forma inaceptable. Sin embargo, pintar demasiado pronto atrapa los disolventes que se evaporan debajo de la pintura fresca. El atrapamiento de solvente causa ampollas y estallidos de solvente en la capa transparente final. Siga siempre la ventana de aplicación de piel específica proporcionada por el fabricante para garantizar una integración perfecta de la capa final.
Si pasa por alto la ventana húmedo sobre húmedo y el sellador logra un curado completo, no puede simplemente rociar pintura sobre ella. La pintura no se adherirá al uretano curado y resbaladizo. Debe raspar ligeramente el cordón curado con una almohadilla abrasiva gris para crear un perfil mecánico y luego aplicar un promotor de adhesión antes de colocar la capa base.
Las especificaciones del fabricante a menudo detallan las capacidades de directo sobre metal (DTM). Algunas formulaciones de poliuretano se adhieren agresivamente al acero desnudo, al acero galvanizado o al aluminio. Otros requieren estrictamente la aplicación sobre una imprimación epoxi 2K para lograr su fuerza de adhesión nominal.
Si bien los productos con clasificación DTM ofrecen comodidad, las mejores prácticas exigen un enfoque diferente. La máxima resistencia a la corrosión requiere sellar sobre una imprimación epóxica completamente curada. La imprimación epoxi se adhiere químicamente al metal, sellando completamente el oxígeno y la humedad. Luego, el poliuretano se une mecánica y químicamente al epoxi raspado. Esta barrera de dos pasos garantiza una protección a largo plazo contra la oxidación, superando con creces la protección de la aplicación sobre metal desnudo.
Siga estos pasos para obtener la máxima adhesión sobre superficies imprimadas:
Rocíe dos capas medianamente húmedas de imprimación epoxi 2K sobre el área de reparación del metal desnudo.
Deje que la imprimación epoxi se seque y cure de acuerdo con la hoja de datos técnicos (generalmente 24 horas para una reticulación completa).
Raspe ligeramente la imprimación curada con una almohadilla abrasiva roja para eliminar el brillo de la superficie.
Quite el polvo del lijado con aire comprimido limpio y seco.
Limpie la junta con un limpiador de superficies a base de agua y déjela secar por completo.
Extruya el sellador de poliuretano directamente en la junta desgastada, dándole la forma deseada.
Se requiere una abrasión mecánica estricta antes de aplicar cualquier barrera química. Los técnicos deben raspar la superficie con almohadillas abrasivas rojas o papel de lija de grano 80-120 para crear un perfil mecánico. El desengrase químico debe seguir a la abrasión. Los removedores de cera y grasa a base de solvente o agua eliminan aceites, siliconas y polvo de lijado. Cualquier resto de suciedad o residuos comprometerá instantáneamente la unión adhesiva.
La aplicación de poliuretano sobre convertidores de óxido presenta un riesgo enorme para la reparación. Los convertidores de óxido dejan una película ácida e inestable sobre la superficie del metal. El poliuretano requiere un sustrato estable, neutro y limpio para reticularse adecuadamente. La falla de la adherencia está casi garantizada si el sellador se aplica sobre óxido no convertido, incrustaciones sueltas o tratamientos químicos inestables. Debe eliminar el óxido, soldar acero nuevo, imprimarlo y luego sellarlo.
La intrusión de agua no ocurre sólo desde el ambiente exterior. El sellado interior es una necesidad absoluta para la restauración completa del vehículo. Los paneles de piso, las juntas de cortafuegos y los lavabos de los baúles requieren un sellado pesado en el lado interior de las superposiciones metálicas.
Las alfombras mojadas retienen la humedad contra las tablas del piso durante meses, a menudo sin que el propietario se dé cuenta. La nieve que se derrite de las botas de invierno penetra directamente en el acolchado de la alfombra. La condensación se acumula detrás de los paneles del tablero y los adornos interiores debido a las fluctuaciones de temperatura. Sellar el interior evita que esta humedad interna penetre en las costuras y oxide el metal hacia afuera. También evita que el polvo y la suciedad se acumulen en grietas ocultas, manteniendo limpio el ambiente de la cabina.
Expuesto El sellador de juntas de vehículos de poliuretano sigue siendo vulnerable a la degradación ultravioleta. Los poliuretanos aromáticos, que son el tipo más común utilizado en la reparación de colisiones, se descomponen bajo la luz solar directa y prolongada.
La exposición a los rayos UV hace que el material se vuelva tiza, amarillo, se agriete y, finalmente, pierda adherencia al sustrato. La capa superior es obligatoria para cualquier sellador de costuras orientado al exterior. La aplicación de pintura para automóviles, una capa transparente o una capa base de caucho pesado proporciona la estabilidad UV necesaria. Esta capa superior bloquea la radiación, lo que garantiza que la barrera flexible dure toda la vida útil del vehículo sin degradarse. Si está sellando una zanja de techo que no estará cubierta por una moldura de plástico, debe pintar sobre la capa de uretano.
La silicona es estrictamente inadecuada para carrocerías de automóviles. Contamina gravemente los entornos de los talleres de pintura. Las partículas de silicona en el aire provocan 'ojos de pez' en la pintura húmeda, arruinando costosas capas finales y requiriendo el decapado completo de los paneles. Además, la silicona estándar no se puede pintar encima. Las capas base y transparentes para automóviles simplemente se forman gotas y se desprenden de la superficie de silicona, lo que hace imposibles las reparaciones invisibles. Mantenga la silicona fuera del taller por completo.
La reparación de colisiones requiere elegir entre PU 1K y epoxi 2K según la dinámica de la junta. Los selladores de PU 1K ofrecen alta flexibilidad, excelente alargamiento y menores costos de material. Absorben la vibración y manejan la flexión del panel sin esfuerzo, lo que los hace ideales para pisos, zanjas de techo y uniones de baúles.
Los selladores de costuras epoxi 2K brindan tiempos de curado rápidos y una rigidez extrema. No se encogen y ofrecen una increíble fuerza de unión estructural. Sin embargo, carecen de la flexibilidad del uretano. Elija PU para juntas dinámicas que requieran amortiguación de vibraciones y acomodación del movimiento. Elija epoxi para la unión estructural estática donde el movimiento del panel es inexistente y se requiere rigidez.
Comparación de tipos de selladores automotrices
Característica |
Poliuretano 1K |
Sellador Epoxi 2K |
Sellador de silicona |
|---|---|---|---|
Flexibilidad |
Alto (se adapta a la flexión del chasis) |
Bajo (Muy rígido) |
Alto (pero no se puede pintar) |
Pintabilidad |
Excelente (Se puede pintar húmedo sobre húmedo) |
Excelente (Requiere raspado si está completamente curado) |
Pobre (provoca ojos de pez y rechazo de pintura) |
Mecanismo de curación |
Curado por humedad (Reacciona con la humedad) |
Reticulación química (se requiere endurecedor) |
Curado por humedad |
Mejor aplicación |
Rieles de goteo, paneles de piso, uniones de maletero |
Juntas estructurales, sustitución de espuma NVH |
Fontanería doméstica (evitar en automóviles) |
Para prevenir la entrada de agua, la corrosión y la entrada de polvo, un sellador de PU exclusivo para automóviles sigue siendo la opción más confiable y químicamente apropiada para la reparación de carrocerías modernas. Cierra la brecha entre la integridad estructural y la flexibilidad necesaria, superando a los rellenos de cuerpo rígido y a las siliconas que no se pueden pintar. Al seleccionar productos, seleccione su sellador según la textura de aplicación requerida, el flujo de trabajo de su taller de pintura y los requisitos específicos de coincidencia de OEM. Combinar la textura de fábrica garantiza una reparación profesional e indetectable.
Siga estos siguientes pasos para ejecutar una reparación de costura impecable:
Consulte la Hoja de datos técnicos (TDS) de sus productos preseleccionados para verificar la compatibilidad de la imprimación y los tiempos exactos de aplicación.
Prepare el metal eliminando todo el óxido, aplicando una imprimación epoxi 2K y raspando la imprimación curada para obtener la máxima adhesión mecánica.
Seleccione la herramienta de aplicación correcta (pistola de calafateo, cepillo de nailon o pistola rociadora neumática) para que coincida con la textura original de la costura de fábrica.
Aplique la capa final dentro del intervalo húmedo sobre húmedo especificado por el fabricante para evitar la degradación por rayos UV y garantizar una adhesión perfecta de la pintura.
R: Si bien algunas formulaciones están clasificadas como directas sobre metal (DTM), aplicarlas sobre acero desnudo no es la mejor práctica. Para una protección superior contra la corrosión, aplique siempre primero una imprimación epoxi 2K para automóviles. La imprimación sella el metal del oxígeno y el sellador proporciona una barrera flexible contra la humedad sobre la imprimación.
R: El agrietamiento generalmente resulta de una preparación inadecuada de la superficie, el uso de productos vencidos o la aplicación del sellador sobre un sustrato flexible e incompatible, como óxido no convertido. También puede ocurrir si se usó por error un relleno rígido no automotriz en una junta de alta flexión en lugar de un verdadero poliuretano elastomérico.
R: El tiempo de aplicación de la piel suele oscilar entre 30 y 90 minutos, lo que permite pintar húmedo sobre húmedo. La curación completa puede tardar de 24 a 72 horas. Estos tiempos dependen en gran medida de la temperatura ambiente y la humedad del taller de pintura. Consulte siempre la hoja de datos técnicos del fabricante para conocer el momento exacto.
R: Sí. Sellar ambos lados es la mejor práctica de la industria. Evita que la humedad, la sal de la carretera y la suciedad entren al exterior, al mismo tiempo que bloquea la condensación de la cabina o la humedad de la alfombra mojada para que no penetren en la junta desde el interior.
R: No. La masilla para carrocería es extremadamente rígida, propensa a agrietarse bajo la flexión del chasis y absorbe agua activamente. Los selladores de solape para vehículos recreativos carecen de resistencia estructural al corte y se derretirán o desgasificarán durante el ciclo de horneado de la cabina de pintura, arruinando el trabajo de pintura.
R: Sí. Una vez completamente curado, el poliuretano forma una barrera elastomérica altamente duradera, impermeable y a prueba de polvo. Siempre que la adhesión inicial al sustrato no se vea comprometida y esté adecuadamente preparada, bloqueará la intrusión de agua indefinidamente.